
射出模具分型面的設計
一般來說,模具有兩大部分組成:公模(動模/後模)和母模(定模/前模),分型面是指兩者在閉合狀態時能接觸的部分。分型面設計的美觀性是衡量一個模具設計師水準的基本標準。分型面要求做到合理,簡潔,美觀,順滑,封膠位以外的部分儘量能夠用CNC加工出來,這樣不僅節省放電的加工成本,而且降低合模(研配)的時間。

一般來說,模具有兩大部分組成:公模(動模/後模)和母模(定模/前模),分型面是指兩者在閉合狀態時能接觸的部分。分型面設計的美觀性是衡量一個模具設計師水準的基本標準。分型面要求做到合理,簡潔,美觀,順滑,封膠位以外的部分儘量能夠用CNC加工出來,這樣不僅節省放電的加工成本,而且降低合模(研配)的時間。

一般來說,模具的型腔數越多,生產效率越高,成本也就越低。因為在生產過程中,每次射出成型所需要的時間是固定的,如果型腔數多,每次射出成型可以同時生產多個零件,這樣生產效率就會提高,從而降低成本。但也要根據零件的要求和生產數量來選擇型腔數,不能盲目地選擇多個型腔。

塑膠射出模的加工方法大體可以分為切削機床加工、鉗加工和特殊加工三大類。切削機床加工是指採用不同的切削機床,如車床、銑床、刨床、插床、磨床等進行粗加工或精加工等。鉗加工是指採用銼、鏟、刮、研等手工措施去除切削機床所預留的加工餘量,將模具半成品件加工成符合藍圖要求的尺寸、形狀以及表面粗糙度的合格零件,並通過組裝總裝成為符合要求的模具。當模具零件使用普通機床或人工的傳統方法很難加工或耗時很大時,則往往採用特殊加工的方法,如電火花線切割以及數控機床等。

所謂成型零件的工作尺寸是指成型零件上直接成型塑件部分的尺寸,主要有母模(型腔)和公模(型芯)的尺寸。任何塑件都有一定的幾何形狀及尺寸要求,其中有配合要求的尺寸精度要求較高。模具成型零件尺寸必須保證所成型塑件的尺寸達到要求,而影響塑件尺寸及公差的因素相當複雜。

在模具中,滑塊又名行位,又叫側向抽心機構,對於模具設計的人員來講並不陌生,一個普通的設計人員都知道在產品側向有倒扣,跟出模方向不一致的時候,都要設計側向抽心機構,最終使產品能順利脫模。

設計塑膠模時,確定了模具結構之後即可對模具的各部分進行詳細設計,即確定各模板和零件的尺寸、型腔和型芯尺寸等。這時將涉及有關材料收縮率等主要的設計參數。因而只有具體地掌握成型塑膠的收縮率才能確定型腔各部分的尺寸。即使所選模具結構正確,但所用參數不當,就不可能生產出品質合格的塑件。

不管什麼零件都要有公差才能生產,設計者以及加工者都需要充分理解和懂組配公差才能生產,會標上精確的公差是工程師,不會標的就只能是個繪圖員。
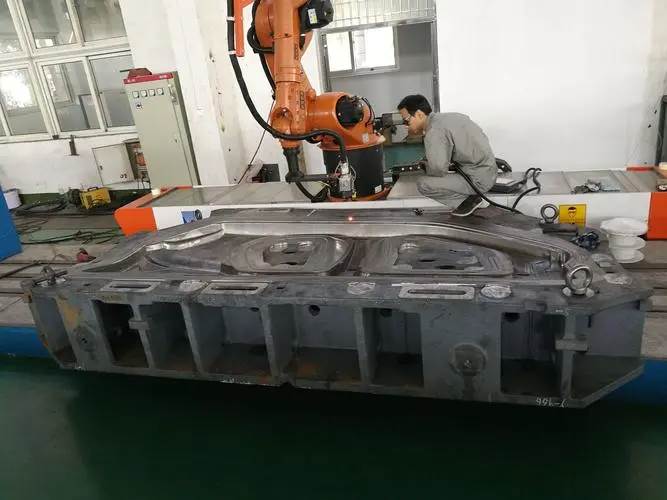
表面淬火作為強化金屬零件的手段之一不僅提高表面硬度和耐磨性,而且與適當預先處理的心部組織相結合,可以獲得高的疲勞強度和強韌性。表面淬火工藝簡單,強化效果顯著,熱處理後變形小。
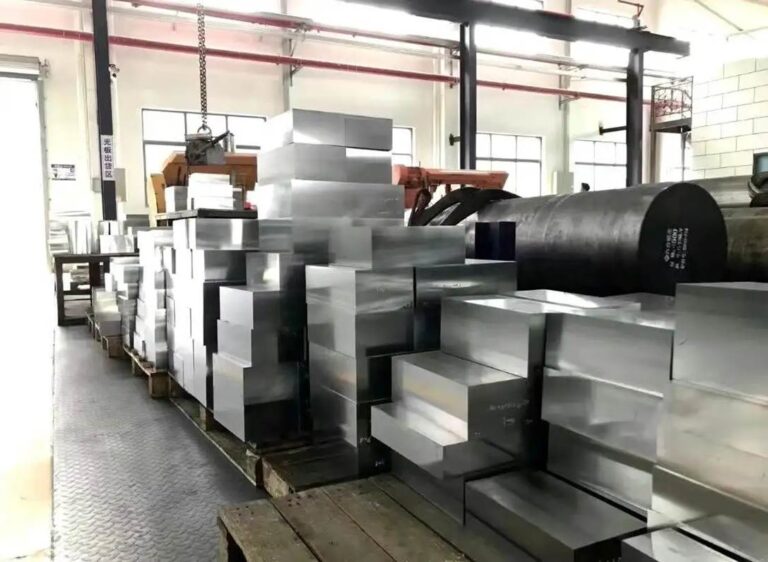
在選擇模具材料時,重要的是要認識到沒有一種材料能在每一方面都表現出色。這一過程本質上是一種平衡的藝術,旨在發揮材料的長處,同時盡可能減少其短處的影響。因此,選擇合適的材料不僅僅是看它的性能指標,更重要的是要考慮它在特定應用中的優勢與限制,從而做出適當的選用。

隨著塑膠產品在各行各業以及我們的日常生活中扮演著越來越重要的角色,對於塑膠模具的需求也隨之增加。在製造塑膠產品的過程中,模具的質量直接關係到最終產品的品質。如今,塑膠模具正朝著更高精度、更大尺寸及多腔體設計的趨勢發展,這就對模具用的鋼材提出了更高的要求。根據不同的塑膠種類、產品用途、生產量、尺寸精準度以及表面質感等因素,選擇合適的模具鋼材變得至關重要。


