

內容目錄
1. 為什麼射出成型壁厚設計如此重要?
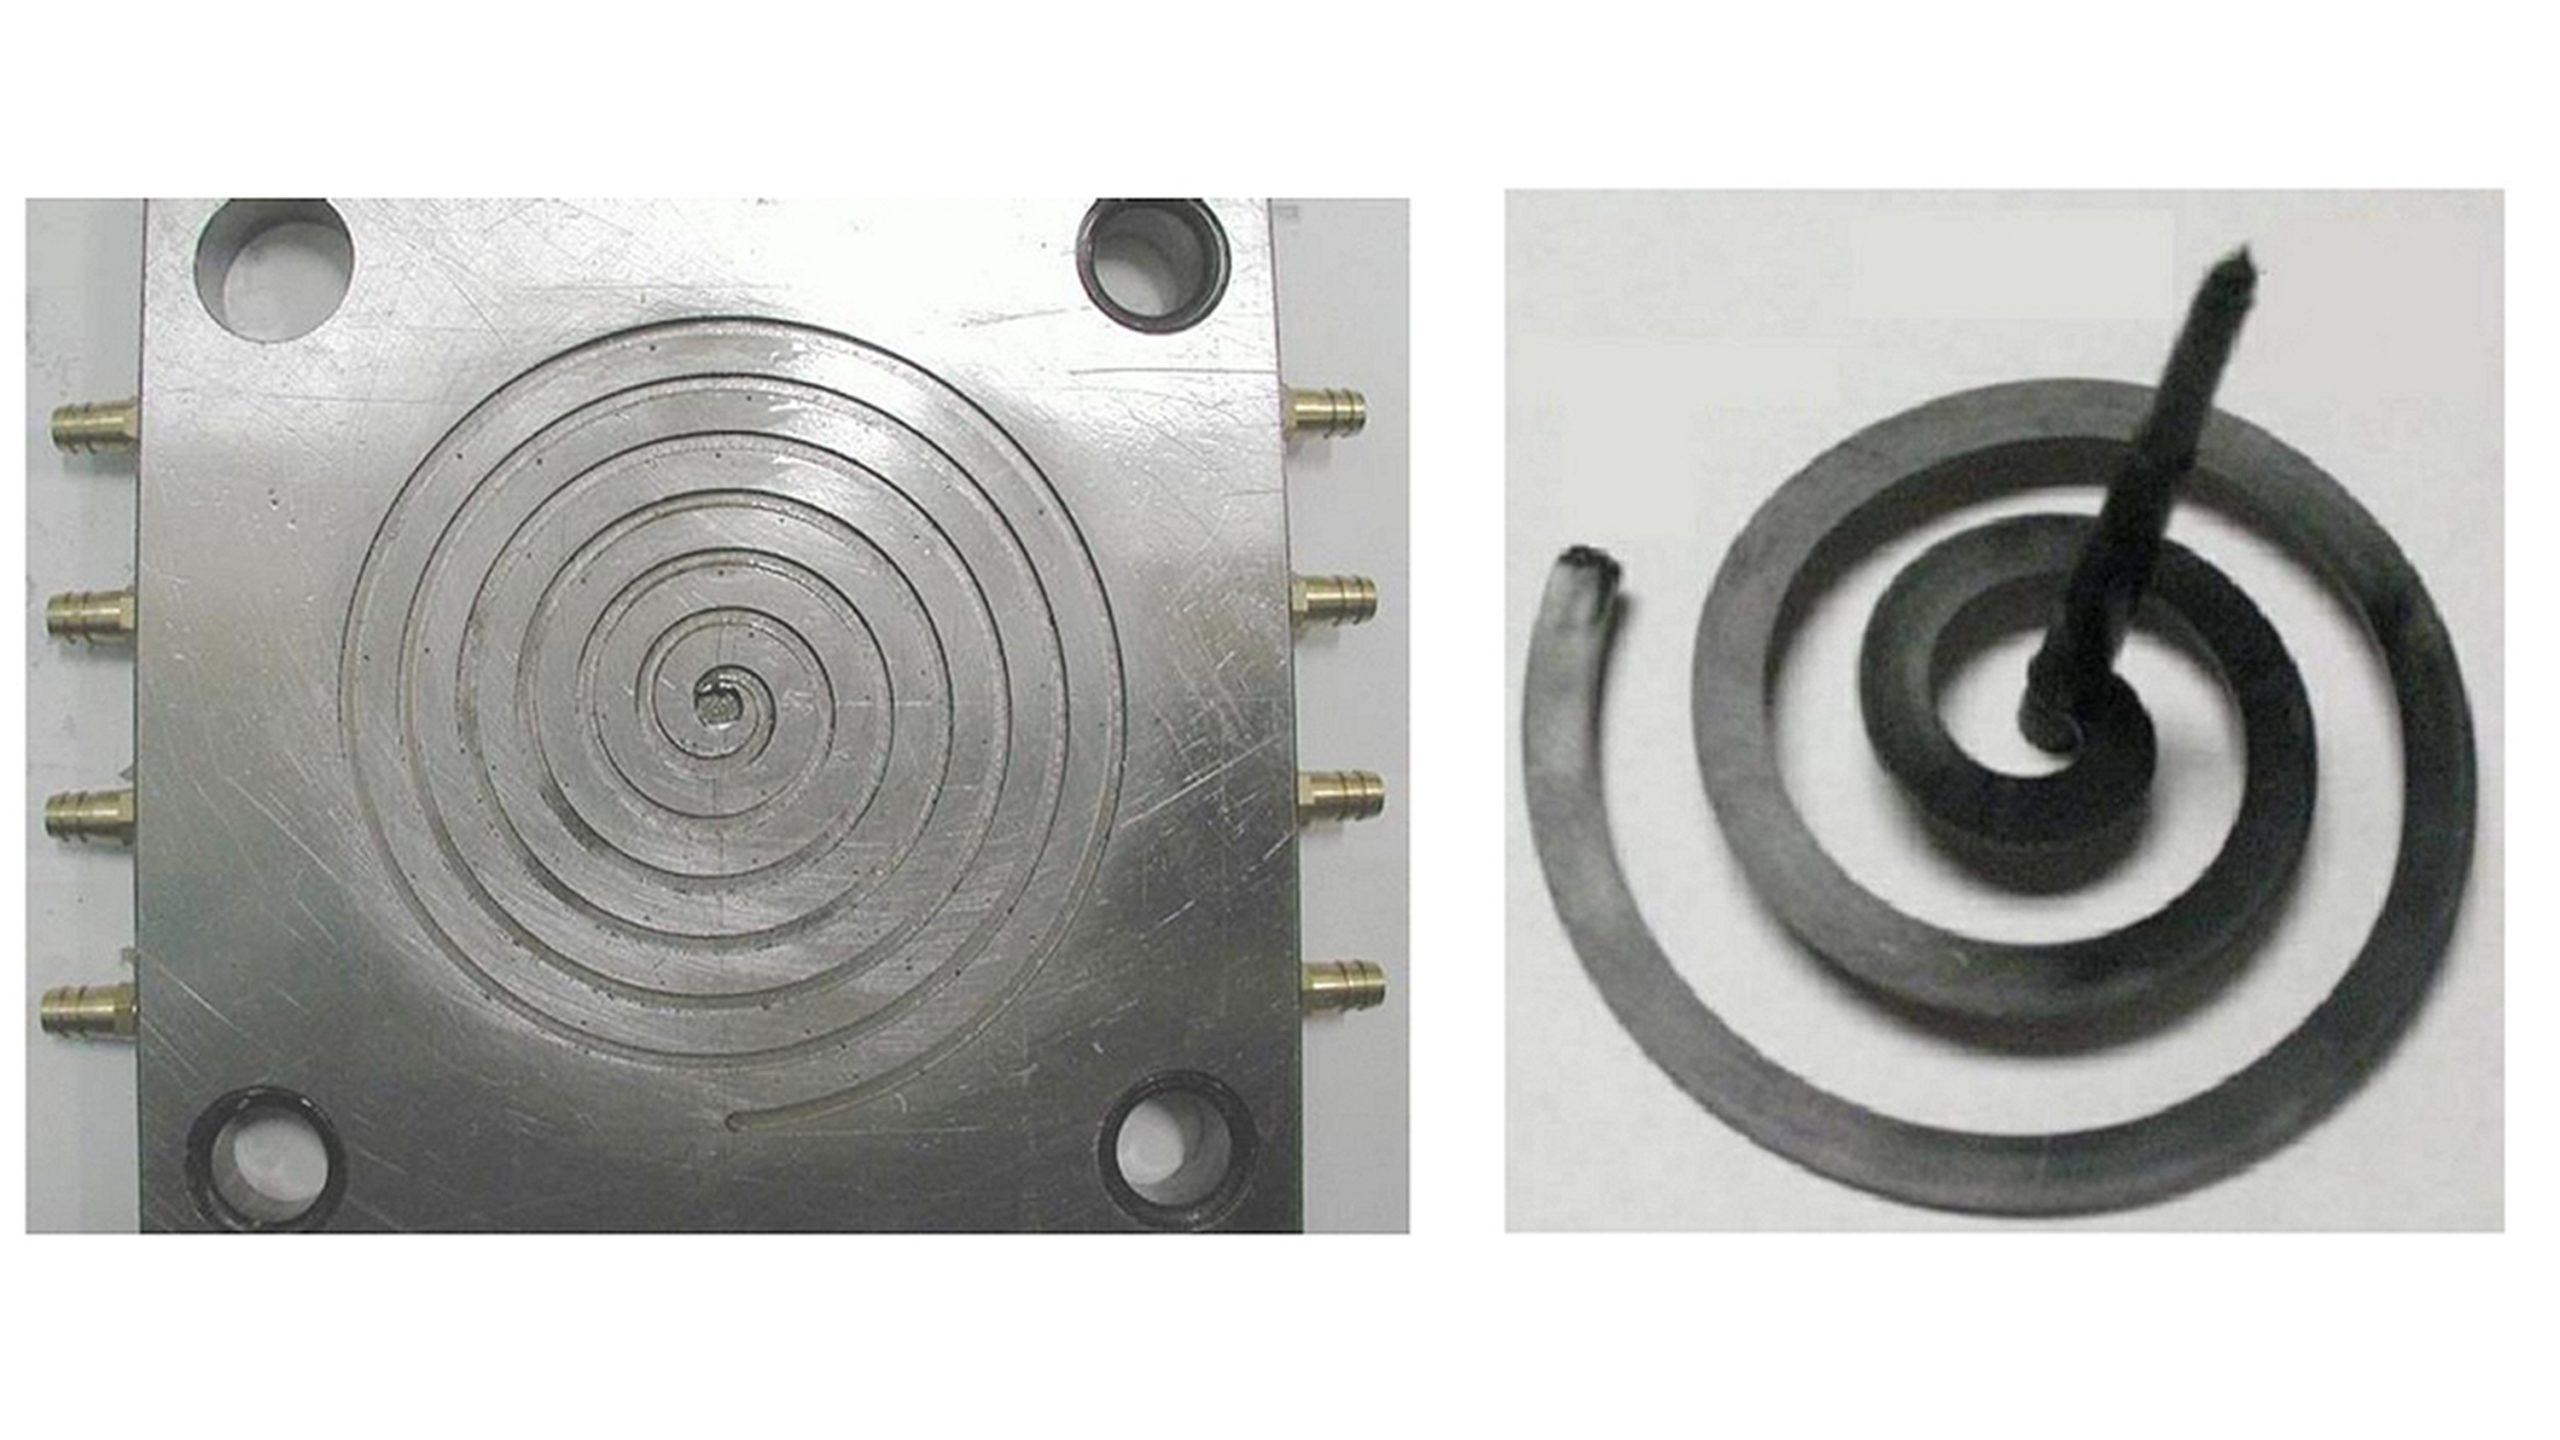
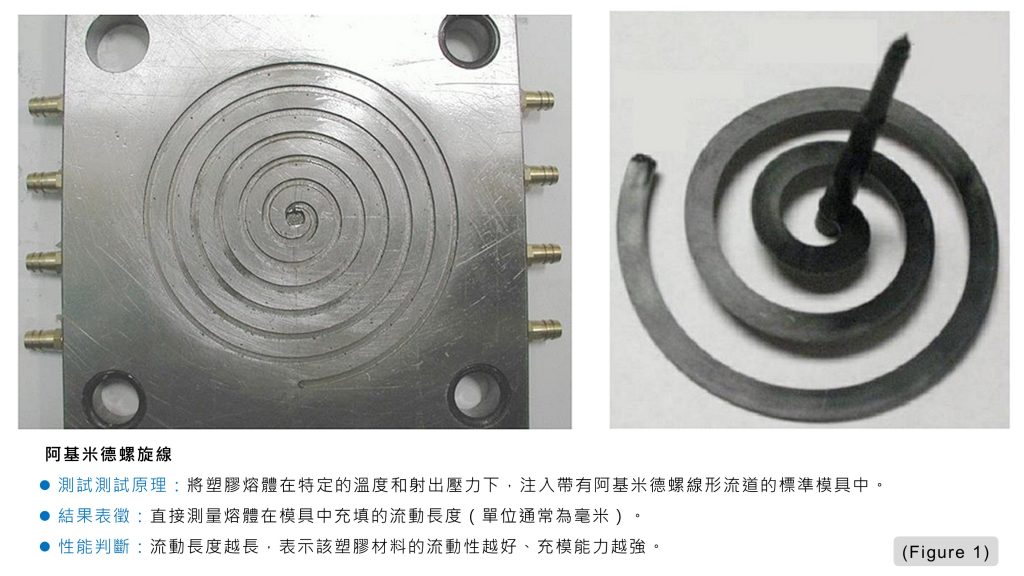
在射出成型產品設計中,壁厚往往不是單純的尺寸問題,而是直接影響產品強度、外觀品質、充填狀況、冷卻時間與材料成本的核心參數。許多射出成型缺陷,例如凹陷、真空泡、翹曲或開裂,都可能與壁厚設計不當有關。因此,在產品開發初期就建立正確的壁厚與流長比觀念(Figure 1),可以大幅降低後續模具修改與成型調機的風險。
2. 壁厚為什麼是射出成型設計的基礎?
壁厚是塑膠件結構設計中最基本的要素。其他結構細節,例如加強肋、圓角、孔位與局部凸台,通常都需要以壁厚作為設計參考。從成型角度來看,壁厚也會影響熔融塑膠在模穴中的流動、保壓、冷卻與收縮。
隨著射出成型技術進步,塑膠產品設計逐漸朝向薄壁化發展。不過,壁厚變薄並不代表可以忽略剛性需求。較好的做法通常不是單純增加厚度,而是透過合理的結構設計,例如配置加強肋或改善形體,使產品在控制重量與材料用量的同時,仍能維持必要的強度與剛性。
(2-1) 射出件壁厚應盡量均勻
射出件通常可視為由薄板組合而成的結構。若不同區域的壁厚差異太大,熔融塑膠在模穴內的充填速度、冷卻收縮與壓力傳遞都會變得不均勻,進而產生多種品質問題。
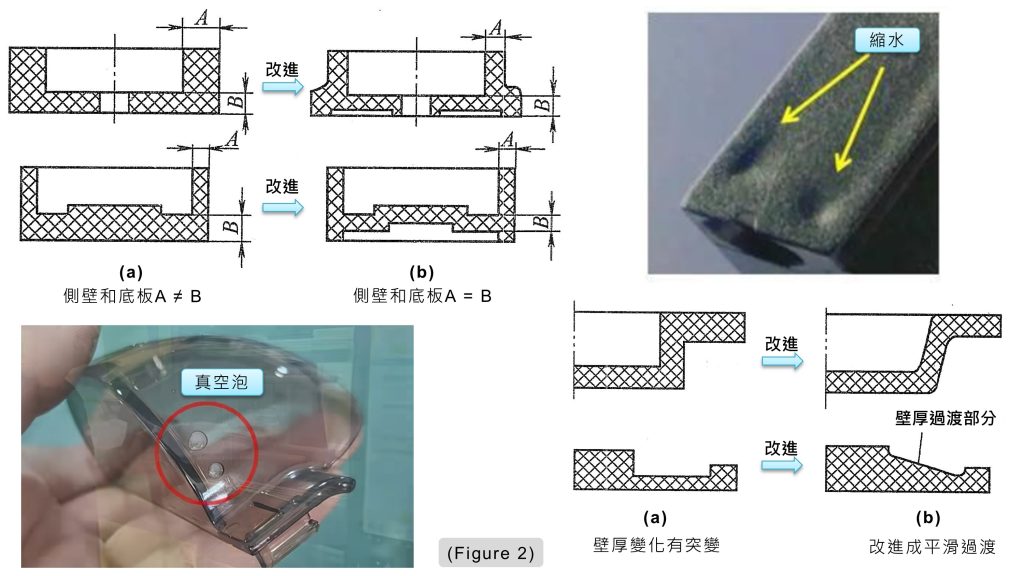
常見風險包括表面凹陷、內部真空泡、產品翹曲,嚴重時甚至會出現開裂。因此,壁厚均勻是射出件設計中的重要原則。當產品功能或裝配需求導致局部厚度必須改變時,也應在不影響主要尺寸與使用功能的前提下,盡可能修正為較均衡的結構。
(2-2) 壁厚變化要有平滑過渡
實務上,並非所有塑膠件都能做到完全等厚。有些產品因為承受力、裝配、外觀或空間限制,必須在局部做出厚薄變化。此時設計重點不是完全避免變化,而是避免突然變化。
相鄰兩段壁厚的比例需要控制在合理範圍內。以材料特性來看,熱塑性塑膠相鄰壁厚比例通常宜控制在 1:2 以內;熱固性塑膠則宜小於 1:3。厚薄交界處應採用平滑過渡,避免形成突變階梯(Figure 2)。這樣不僅有助於降低應力集中,也能讓熔膠流動與保壓壓力傳遞更穩定。
在模具型腔設計中,壁厚較大的區域對應的較大間隙,宜安排在流程上游,使射出保壓時壓力能更有效傳遞到後續區域。
(2-3) 常見壁厚範圍與材料差異
不同材料與產品尺寸,適合的壁厚範圍並不相同。一般而言,熱塑性塑膠射出件的常見壁厚約為 2~4 mm;熱固性射出件的壁厚通常約為 1~6 mm。當設計採用較小壁厚時,必須同時確認產品在使用、鎖附、裝配與脫模頂出時是否具備足夠強度。
部分材料的推薦壁厚可作為初步設計參考(Table 1)。例如聚醯胺、聚乙烯、聚丙烯、聚苯乙烯、聚碳酸酯等材料,都會因流動性、收縮特性與產品大小不同而有不同建議值。對大型或中型塑膠件來說,壁厚通常需要經過多次校核,不能只依靠經驗值直接決定。
若產品作為電氣零件使用,壁厚還可能與絕緣性能有關;若產品在脫模頂出時容易變形,也需要將頂出過程造成的損傷風險納入考量。
| 塑件材料 | 最小壁厚 | 小型塑件推薦壁厚 | 中型塑件推薦壁厚 | 大型塑件推薦壁厚 | ||||
| 尼龍 | 0.45 | 0.75 | 1.60 | 2.4~3.2 | ||||
| 聚乙烯 | 0.6 | 1.25 | 1.6 | 2.4~3.2 | ||||
| 聚苯乙烯 | 0.75 | 1.25 | 1.6 | 3.2~4.5 | ||||
| 改性聚苯乙烯 | 0.75 | 1.25 | 1.6 | 3.2~5.4 | ||||
| 有機玻璃(372) | 0.8 | 1.5 | 2.2 | 4~6.5 | ||||
| 硬聚氯乙烯 | 1.15 | 1.6 | 1.8 | 3.2~5.8 | ||||
| 聚丙烯 | 0.85 | 1.45 | 1.75 | 2.4~3.2 | ||||
| 氯化聚醚 | 0.85 | 1.35 | 1.8 | 2.5~3.4 | ||||
| 聚碳酸酯 | 0.95 | 1.8 | 2.3 | 3~4.5 | ||||
| 聚苯醚 | 1.2 | 1.75 | 2.5 | 3.5~6.4 | ||||
| 乙酸纖維素 | 0.7 | 1.25 | 1.9 | 3.2~4.8 | ||||
| 乙基纖維素 | 0.9 | 1.25 | 1.6 | 2.4~3.2 | ||||
| 丙烯酸類 | 0.7 | 0.9 | 2.4 | 3~6 | ||||
| 聚甲醛 | 0.8 | 1.4 | 1.6 | 3.2~5.4 | ||||
| 聚碸 | 0.95 | 1.8 | 2.3 | 3~4.5 | ||||
| 註:最小壁厚可隨成型條件而變 | Unit : mm | |||||||
| (Table 1) 熱塑性塑膠製件的最小壁厚及常用壁厚推薦值 | ||||||||
(2-4) 過厚壁厚不一定能提升品質
許多設計者在擔心強度不足時,會直覺地增加壁厚。但過大的壁厚未必是最佳方案。壁厚增加雖然可能提升局部強度,卻也會帶來其他成本與成型問題。
首先,厚壁會增加產品重量與原料用量。其次,更多塑料需要更長的加熱與充填時間。更重要的是,冷卻時間會明顯增加,因為冷卻時間與壁厚平方成正比。換句話說,壁厚稍微增加,冷卻時間可能會以更快速度上升,進而拉長成型週期並提高製造成本。
因此,若產品剛性不足,通常應優先考慮結構補強,例如合理配置加強肋,而不是單純加厚整體壁厚。
3. 壁厚流長比 FLR 是檢查充填能力的重要指標
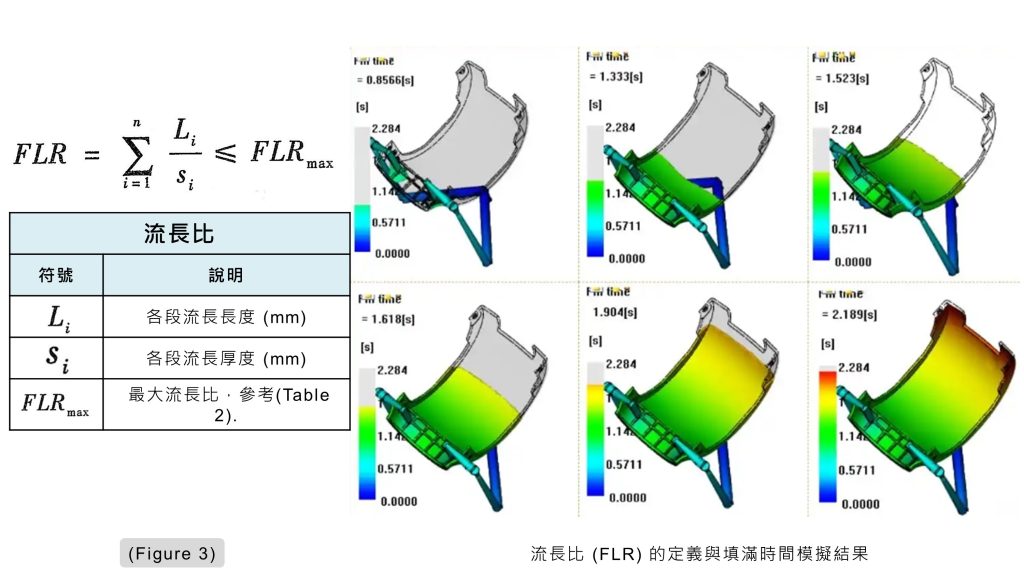
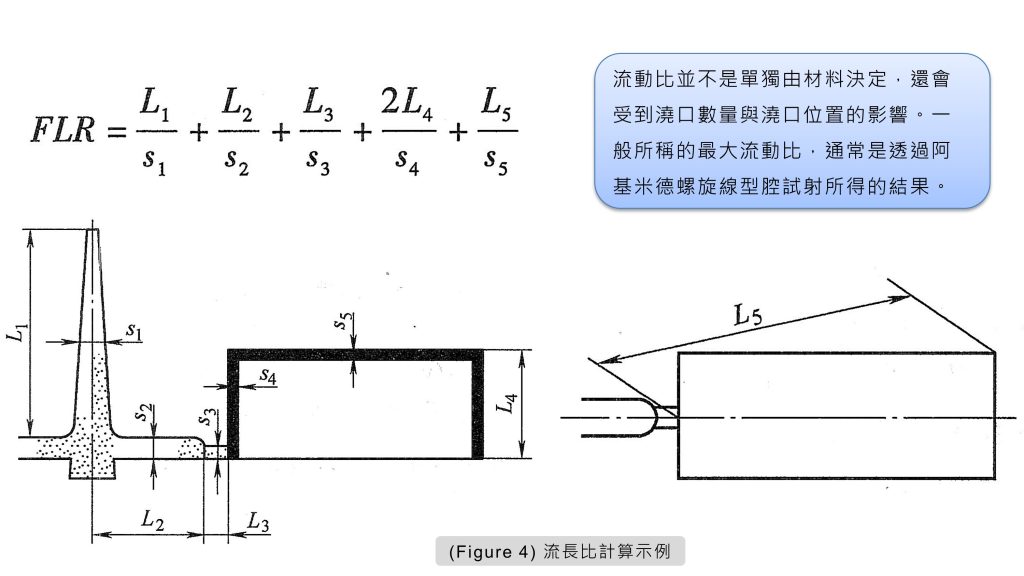
除了壁厚本身,流長比也是射出成型設計中不可忽視的指標。流長比 FLR(Flow Length Ratio)可用來評估熔融塑膠在一定壁厚條件下,是否能順利充填到產品末端。其基本概念是將各段流程長度除以對應壁厚後加總,並確認結果是否小於材料允許的最大流長比(Table 2)。
當產品有澆口、流道與多段不同壁厚時,流長比計算也應將澆注系統流程納入考量(Figure 3)。因為熔膠從射出機進入模穴前,已經在主流道、分流道與澆口中產生壓力損失,這些都會影響最終充填狀況。
| (Table 2) 常用塑料熔體之最大流長比(FLRmax) | |||
| 塑料 | 熔融溫度 (°C) | 模具溫度 (°C) | FLRₘₐₓ |
| ABS | 218 – 260 | 38 – 77 | 160 – 175 |
| 聚甲醛(POM) | 182 – 200 | 77 – 93 | 140 – 250 |
| 丙烯酸類 | 190 – 243 | 49 – 88 | 130 – 150 |
| 聚醯胺 6(PA6) | 232 – 288 | 77 – 93 | 150 – 300 |
| 聚醯胺 11(PA11) | 191 – 194 | 77 – 93 | 150 – 300 |
| 聚對苯二甲酸丁二醇酯 | 221 – 260 | 66 – 93 | 300 |
| 聚碳酸酯(PC) | 277 – 321 | 77 – 99 | 100 – 110 |
| 液晶+30% GF | 310 – 340 | 66 – 93 | 300 |
| 低密度聚乙烯(PE) | 98 – 115 | 15 – 60 | 275 – 300 |
| 高密度聚乙烯(PE) | 125 – 140 | 20 – 60 | 225 – 250 |
| 聚丙烯 | 168 – 175 | 15 – 60 | 350 |
| 改性聚苯醚 | 203 – 310 | 93 – 121 | 200 – 250 |
| 聚苯乙烯 | 232 – 274 | 27 – 60 | 200 – 250 |
| 聚氨酯 | 170 – 204 | 27 – 66 | 200 |
| 聚氯乙烯 | 196 – 204 | 21 – 38 | 100 |
| 聚醚醯亞胺 | 350 – 415 | 65 – 175 | 200 |
| 註:射出壓力為80~90MPa。當流程厚度小於2.5mm時,取表值下限的70%~80%。 | |||
4. 不同黏度材料的流長比差異
材料黏度會明顯影響 FLRmax。高黏度材料的流動能力較差,最大流長比通常較低。例如 PC 等高黏度材料,FLRmax 大約可落在 100~130 的範圍;中等黏度材料如 ABS、POM 等,FLRmax 約可達 160~250;低黏度材料如 PE、PA 等,則可能接近 300 左右。
這些數值通常是在特定射出壓力與試驗條件下取得,因此實際設計時仍需配合產品尺寸、模具溫度、熔融溫度與加工條件進一步確認。若流動厚度小於 2.5 mm,相關表值也需要保守修正,避免高估材料的充填能力。
5. 壁厚設計不能只看成型,也要看產品功能
雖然本篇主要從射出成型角度討論壁厚,但實際設計不能只考慮熔膠是否能充填。壁厚同時關係到靜態強度、動態負載、短期與長期使用狀況,以及產品連接部位的受力表現。
因此,壁厚設計應與力學分析、電氣需求、裝配方式與模具成型條件同步評估。尤其是中大型射出件,更需要透過設計校核、流動分析與冷卻固化分析來降低量產風險。
6. 總結
射出製品的壁厚設計,是影響品質與成本的關鍵環節。理想設計應盡量保持壁厚均勻,必要的厚薄變化應採用平滑過渡,並根據材料特性與產品尺寸選擇合理厚度。過度加厚不一定能解決強度問題,反而可能增加材料浪費與冷卻時間。搭配流長比 FLR 檢查,能更有效判斷產品是否具備良好的充填條件,讓塑膠件設計更接近穩定量產需求。
7. FAQ 常見問題
壁厚差異過大會使熔膠充填、冷卻收縮與保壓傳遞不均,容易造成凹陷、氣泡、翹曲或開裂等問題。
不一定。增加壁厚會提高重量、材料用量與冷卻時間。若主要問題是剛性不足,通常應優先考慮加強肋等結構補強方式。
FLR 可用來檢查熔融塑膠在指定壁厚與流程長度下是否能順利充填。若計算值超過材料允許範圍,就可能產生充填困難。
8. 延伸閱讀
(8-1) 產品結構設計入門與設計指南
「產品結構設計入門與設計指南」這篇文章內容,整理並整合部落格中與產品結構設計相關的基礎概念、設計原則等文章,協助讀者建立完整的產品結構設計觀念,並作為後續產品開發與結構設計時的參考。
(8-2) 塑膠件壁厚設計指南:射出成型厚度範圍、流長比與縮水改善
塑膠件壁厚應依強度、結構、重量、尺寸穩定性與裝配需求決定,並儘量保持均勻,以降低變形、縮水、凹陷與真空泡等成型缺陷。更多設計重點可參考以下「塑膠件壁厚設計指南」。
(8-3) 壁厚|加強筋|骨位|Rib-影片播放清單
塑膠產品的壁厚是結構設計中的關鍵參數,指零件外壁與內壁之間的厚度,會影響產品強度、外觀與成型品質。以下影片整理壁厚與加強筋的設計重點,協助理解實務應用與注意事項。
9. 參考文獻及資料下載
(9-1) 參考文獻
文章內容參考相關專業書籍、技術文獻、研究資料及公開資訊,並經整理與彙整後呈現。主要參考資料將統一收錄於「參考資料與書籍來源」影片中,供讀者查閱與延伸學習。文中所引用之圖片、圖表、技術資料及文獻內容,其著作權及相關權利均歸原作者、出版單位或原權利人所有。
[1] 現代注塑模具設計實用技術手冊 — 趙龍志/趙明娟/付偉,機械工業出版社,2012.10。
[2] 產品結構設計實例 — 黎恢來,電子工業出版社,2013.7。
[3] 面向製造和裝配的產品設計指南 — 鍾元,機械工業出版社,2011.10。
(9-2) 產品結構設計問題解決全紀錄
以下的會員影片與教學案例,整合了我從模具設計轉型為模具工程師後的實務經驗。身為模具工程師,能觀察到不同的RD(機構工程師/產品工程師)與廠商反覆犯下相同的錯誤,這讓我快速累積了豐富的技術與問題解決能力。也因此,當我在轉至機構領域時,幾乎無縫銜接,甚至直接晉升為機構主管。我相信,這些案例對於工程師與技術人員來說都是很有用的學習資源。


