模具型腔數目的確定與設計

一般來說,模具的型腔數越多,生產效率越高,成本也就越低。因為在生產過程中,每次射出成型所需要的時間是固定的,如果型腔數多,每次射出成型可以同時生產多個零件,這樣生產效率就會提高,從而降低成本。但也要根據零件的要求和生產數量來選擇型腔數,不能盲目地選擇多個型腔。

一般來說,模具的型腔數越多,生產效率越高,成本也就越低。因為在生產過程中,每次射出成型所需要的時間是固定的,如果型腔數多,每次射出成型可以同時生產多個零件,這樣生產效率就會提高,從而降低成本。但也要根據零件的要求和生產數量來選擇型腔數,不能盲目地選擇多個型腔。

塑件上各種孔的位置設計,應不影響塑件的強度,還要儘量不增加模具製造的複雜性。孔與孔之間、孔與邊緣之間的距離不應太小,以確保在裝配其他零件時孔的周圍不易破裂。

塑膠射出模的加工方法大體可以分為切削機床加工、鉗加工和特殊加工三大類。切削機床加工是指採用不同的切削機床,如車床、銑床、刨床、插床、磨床等進行粗加工或精加工等。鉗加工是指採用銼、鏟、刮、研等手工措施去除切削機床所預留的加工餘量,將模具半成品件加工成符合藍圖要求的尺寸、形狀以及表面粗糙度的合格零件,並通過組裝總裝成為符合要求的模具。當模具零件使用普通機床或人工的傳統方法很難加工或耗時很大時,則往往採用特殊加工的方法,如電火花線切割以及數控機床等。
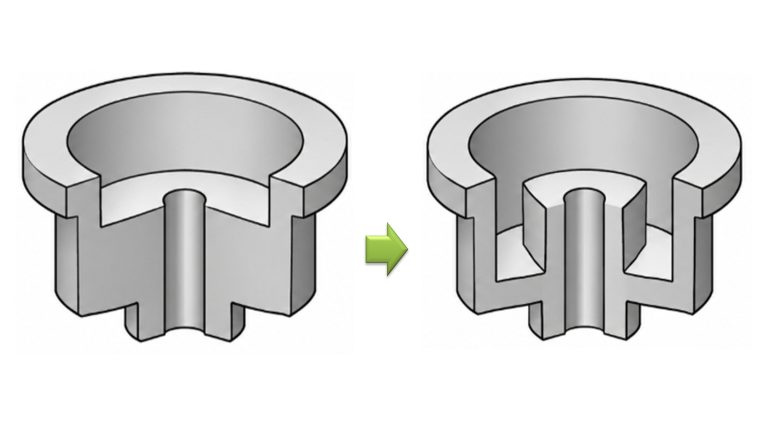
塑件的壁厚首先取決於塑件的使用要求,如強度、結構、重量、電氣性能、尺寸穩定性以及裝配等各項要求。此外,還應儘量使其各處壁厚均勻,避免太薄,否則會使塑件變形或產生氣泡(真空泡)、凹陷等缺陷。

所謂成型零件的工作尺寸是指成型零件上直接成型塑件部分的尺寸,主要有母模(型腔)和公模(型芯)的尺寸。任何塑件都有一定的幾何形狀及尺寸要求,其中有配合要求的尺寸精度要求較高。模具成型零件尺寸必須保證所成型塑件的尺寸達到要求,而影響塑件尺寸及公差的因素相當複雜。

在模具中,滑塊又名行位,又叫側向抽心機構,對於模具設計的人員來講並不陌生,一個普通的設計人員都知道在產品側向有倒扣,跟出模方向不一致的時候,都要設計側向抽心機構,最終使產品能順利脫模。

在塑件內壓入金屬零件形成不可拆卸連接,壓入的零件稱為金屬嵌件。各種塑膠製件中嵌件的作用不盡相同,有的是為了提高塑膠製件的局部強度、硬度、耐磨性;有的是為了保證塑件的電性能;有的是為了增加塑件形狀和尺寸的穩定性,提高精度等。嵌件一般為金屬材料,也有用非金屬材料的。
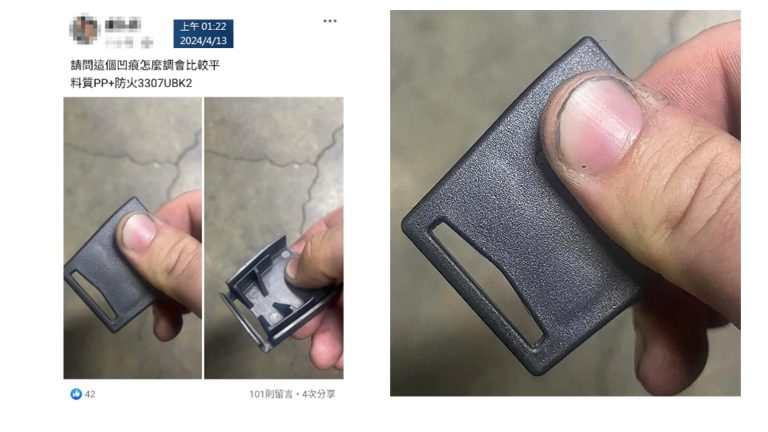
塑膠件想提高剛性,不一定要直接增加整體壁厚,加強肋是射出成型產品常用的結構設計方式。本文整理加強肋的肋厚、肋高、圓角、拔模角與肋間距設計原則,並說明熱塑性、熱固性塑膠及網格肋的差異,幫助降低縮痕、真空泡、充填與脫模問題。

設計塑膠模時,確定了模具結構之後即可對模具的各部分進行詳細設計,即確定各模板和零件的尺寸、型腔和型芯尺寸等。這時將涉及有關材料收縮率等主要的設計參數。因而只有具體地掌握成型塑膠的收縮率才能確定型腔各部分的尺寸。即使所選模具結構正確,但所用參數不當,就不可能生產出品質合格的塑件。

直方圖(histogram)是常見且非常重要的一種描述數值型資料圖形。它的橫坐標代表變數各組的界限,縱坐標代表各變數值出現的頻數或頻率,各組與相應的頻數就形成了一個矩形,即直方圖。


