

內容目錄
1. 本文重點
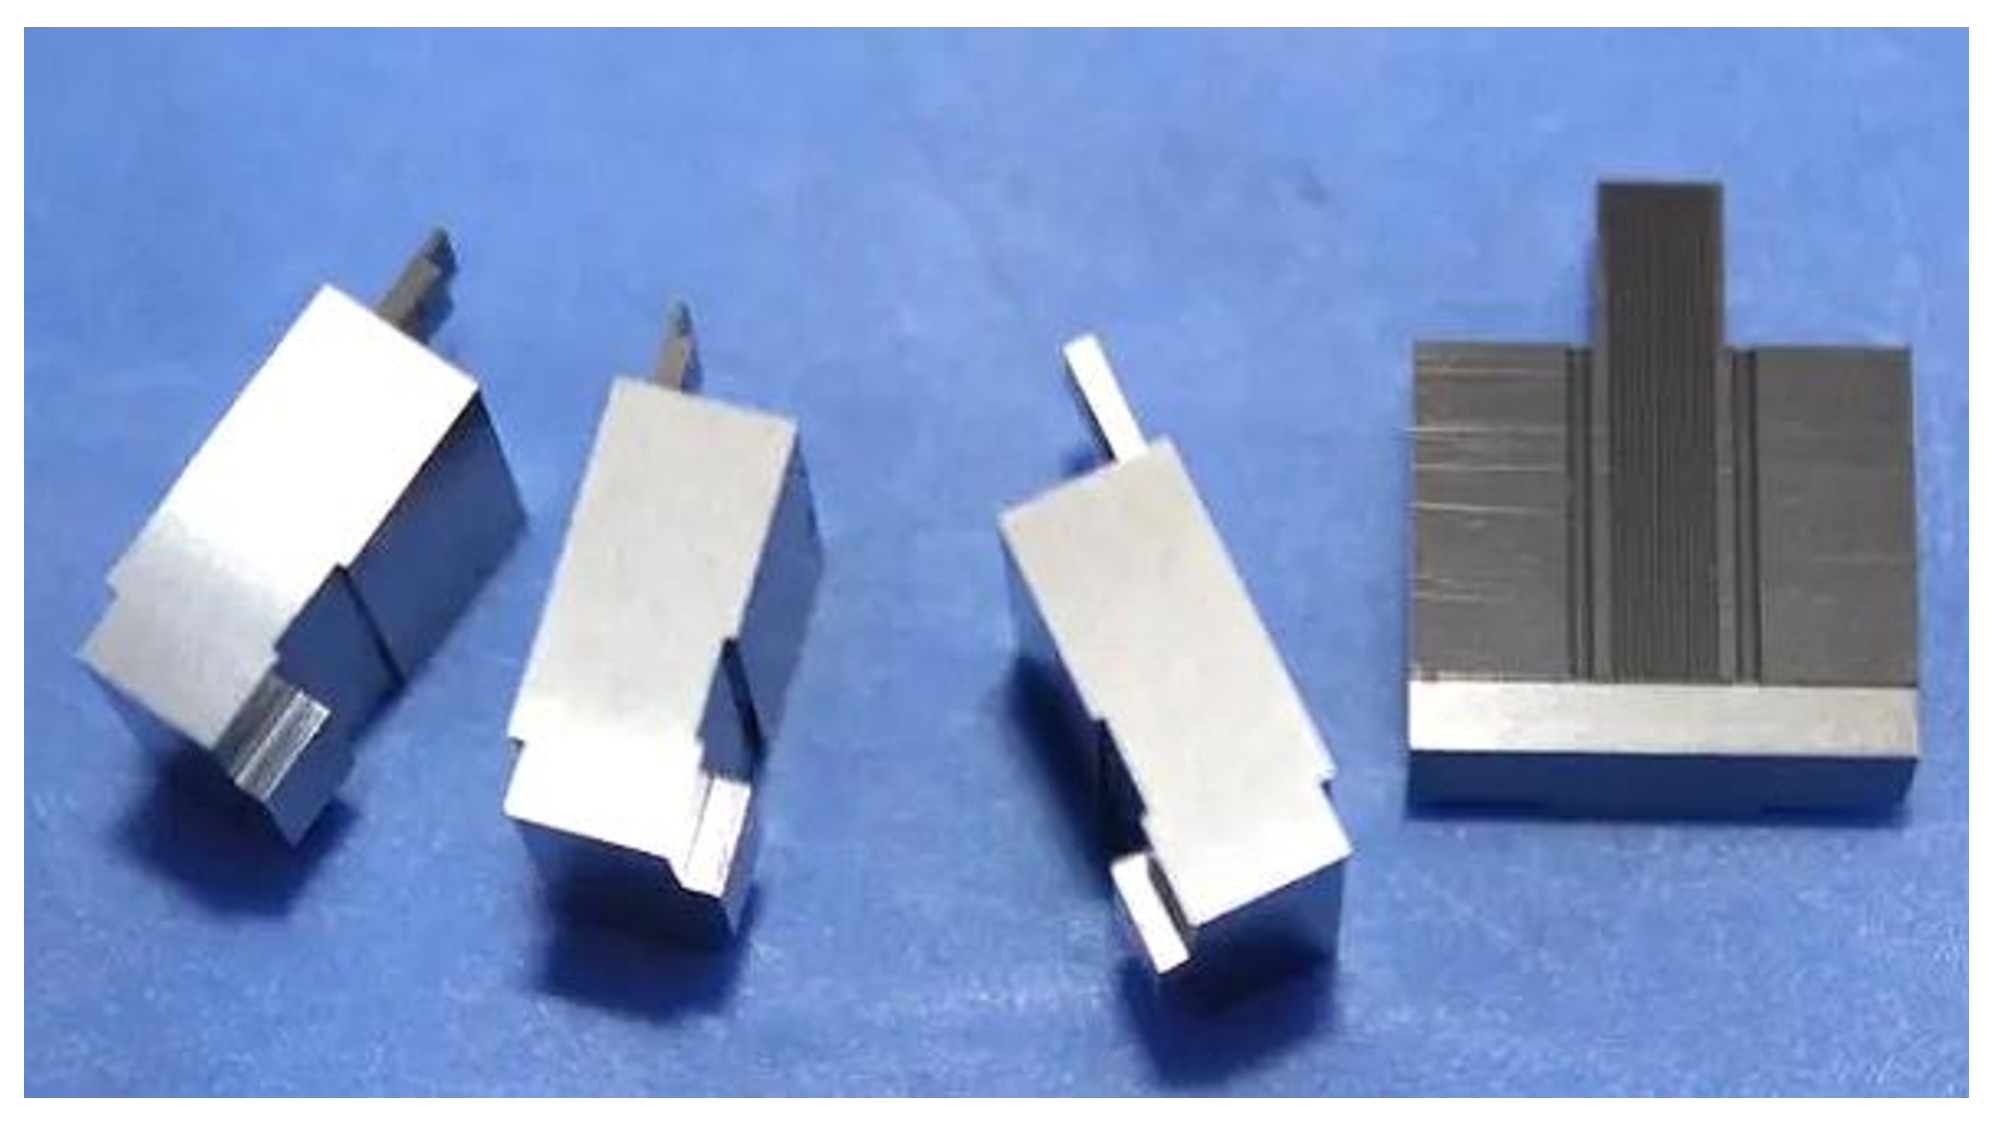
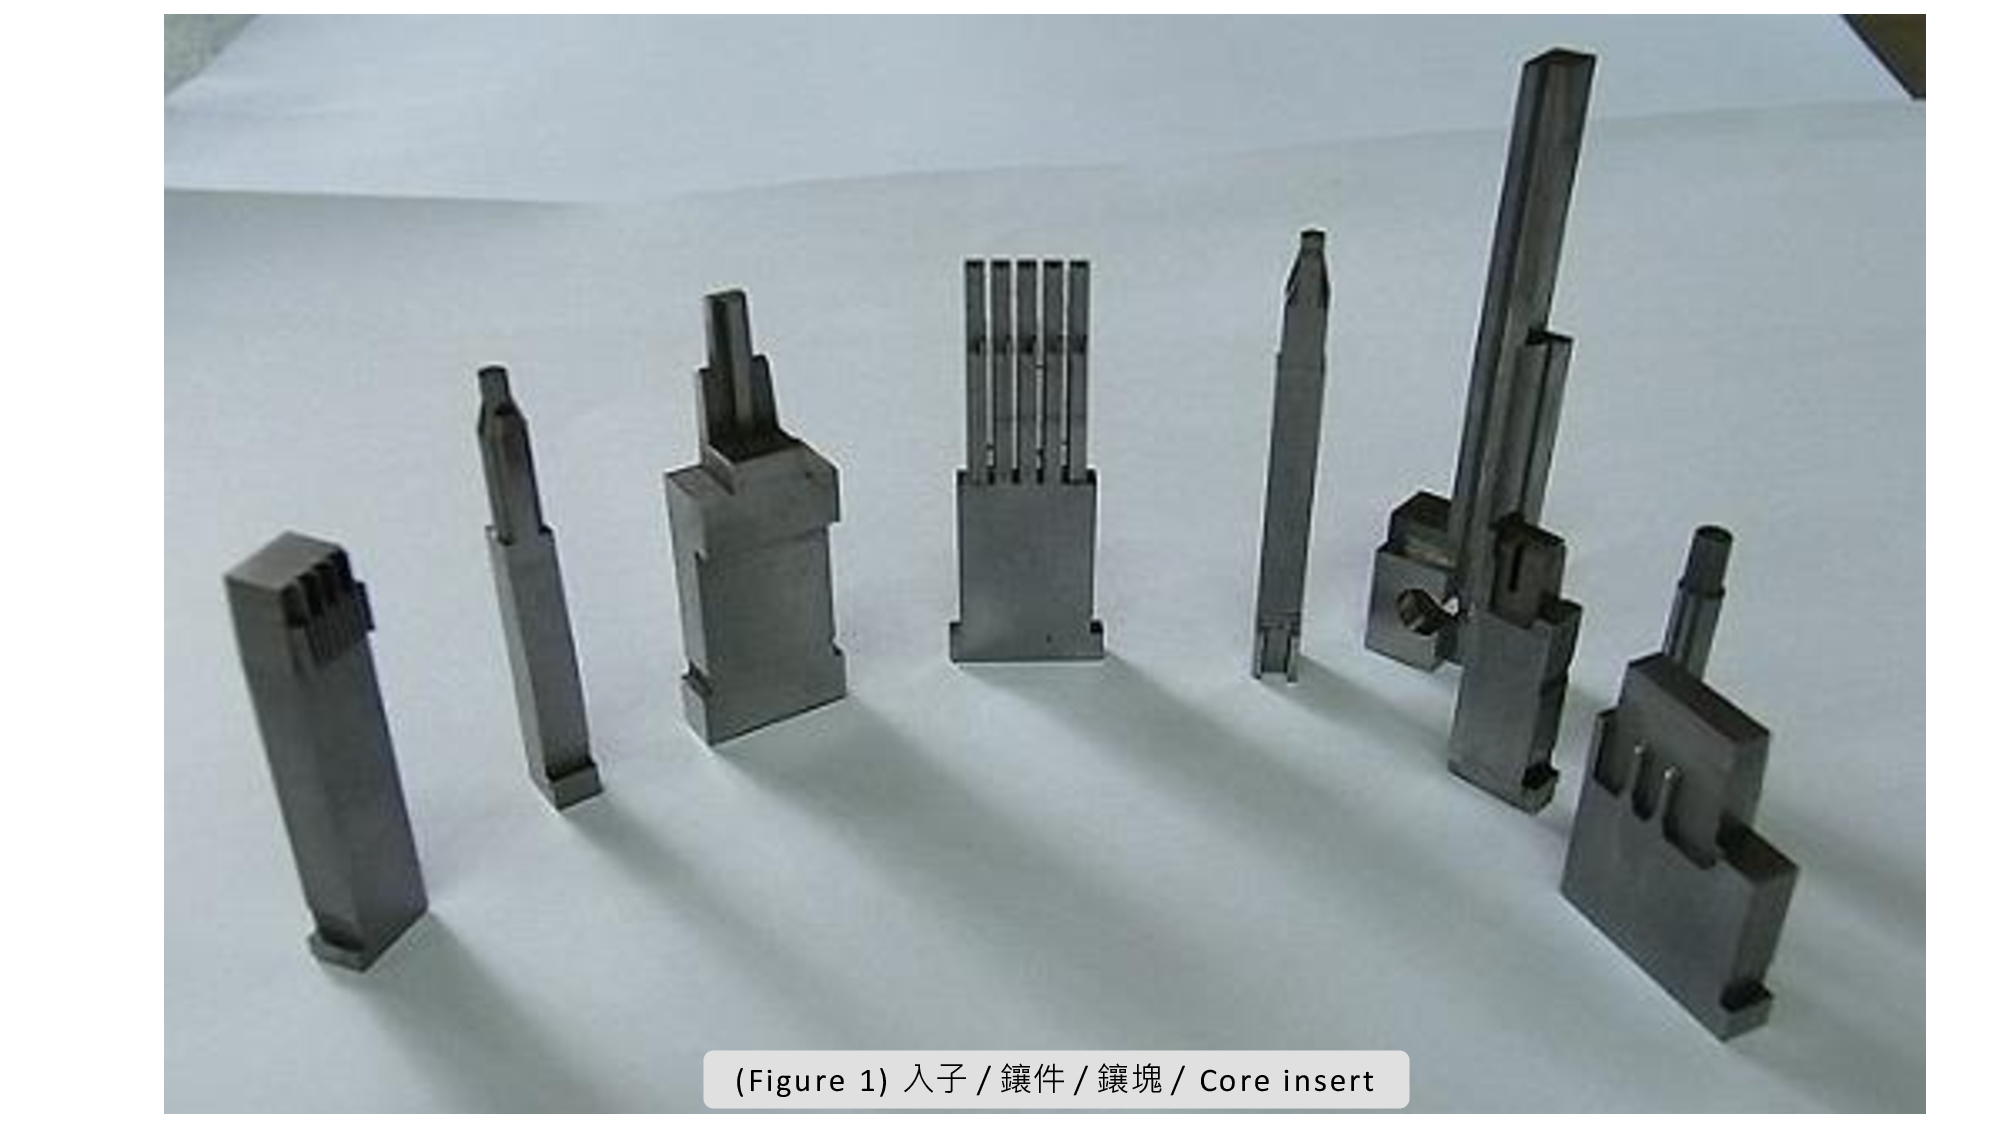
模具入子又稱為模具鑲件、模具鑲塊或 Core Insert(Figure 1),是射出模具設計中常見的局部結構。透過入子設計,可以改善加工、排氣、維修、更換與特殊成型需求,但也會增加組立、精度匹配與冷卻設計的難度。
本文將整理射出模具入子/鑲件的設計用途、優缺點,以及薄筋、深骨位、尖薄鋼位、細長芯子等常見結構的設計注意事項,適合模具設計人員、產品結構設計師與射出成型工程師作為設計檢討參考。本文重點如下:
- (a) 模具入子可改善加工困難、排氣不良、維修更換與局部強度問題。
- (b) 入子設計雖然有助於模具加工與保養,但會增加組立精度、拆卸與冷卻配置的難度。
- (c) 薄筋、深骨位、尖薄鋼位與細長芯子,是射出模具中常見需要考慮鑲拼設計的位置。
- (d) 入子設計時應同時考慮加工性、強度、排氣、封膠、冷卻與後續維修。
2. 模具入子設計的優點
- (a) 根據成品的要求合理選擇鋼材
- (a-1) 可選擇拋光後可達鏡面的鋼材。
- (a-2) 可選擇耐磨性好的鋼材。
- (a-3) 可選擇耐磨蝕性好的鋼材。
- (b) 根據不同的入子設定不同的熱處理條件,給予不同的強度或軔性,如易變形部位的入子硬度要高一些,薄弱易斷裂處的入子軔性要好一些。
- (c) 便於機械加工尺寸精度控制及拋光作業。
- (d) 便於成品排氣及成型。
- (e) 便於維修及更換。
3. 入子設計的缺點
- (a) 入子設計越多裝配拆卸作業就困難。
- (b) 入子設計要考慮精度的匹配。
- (c) 冷卻回路不易設置成型週期難於縮短。
4. 薄筋及深骨位的鑲拼要點
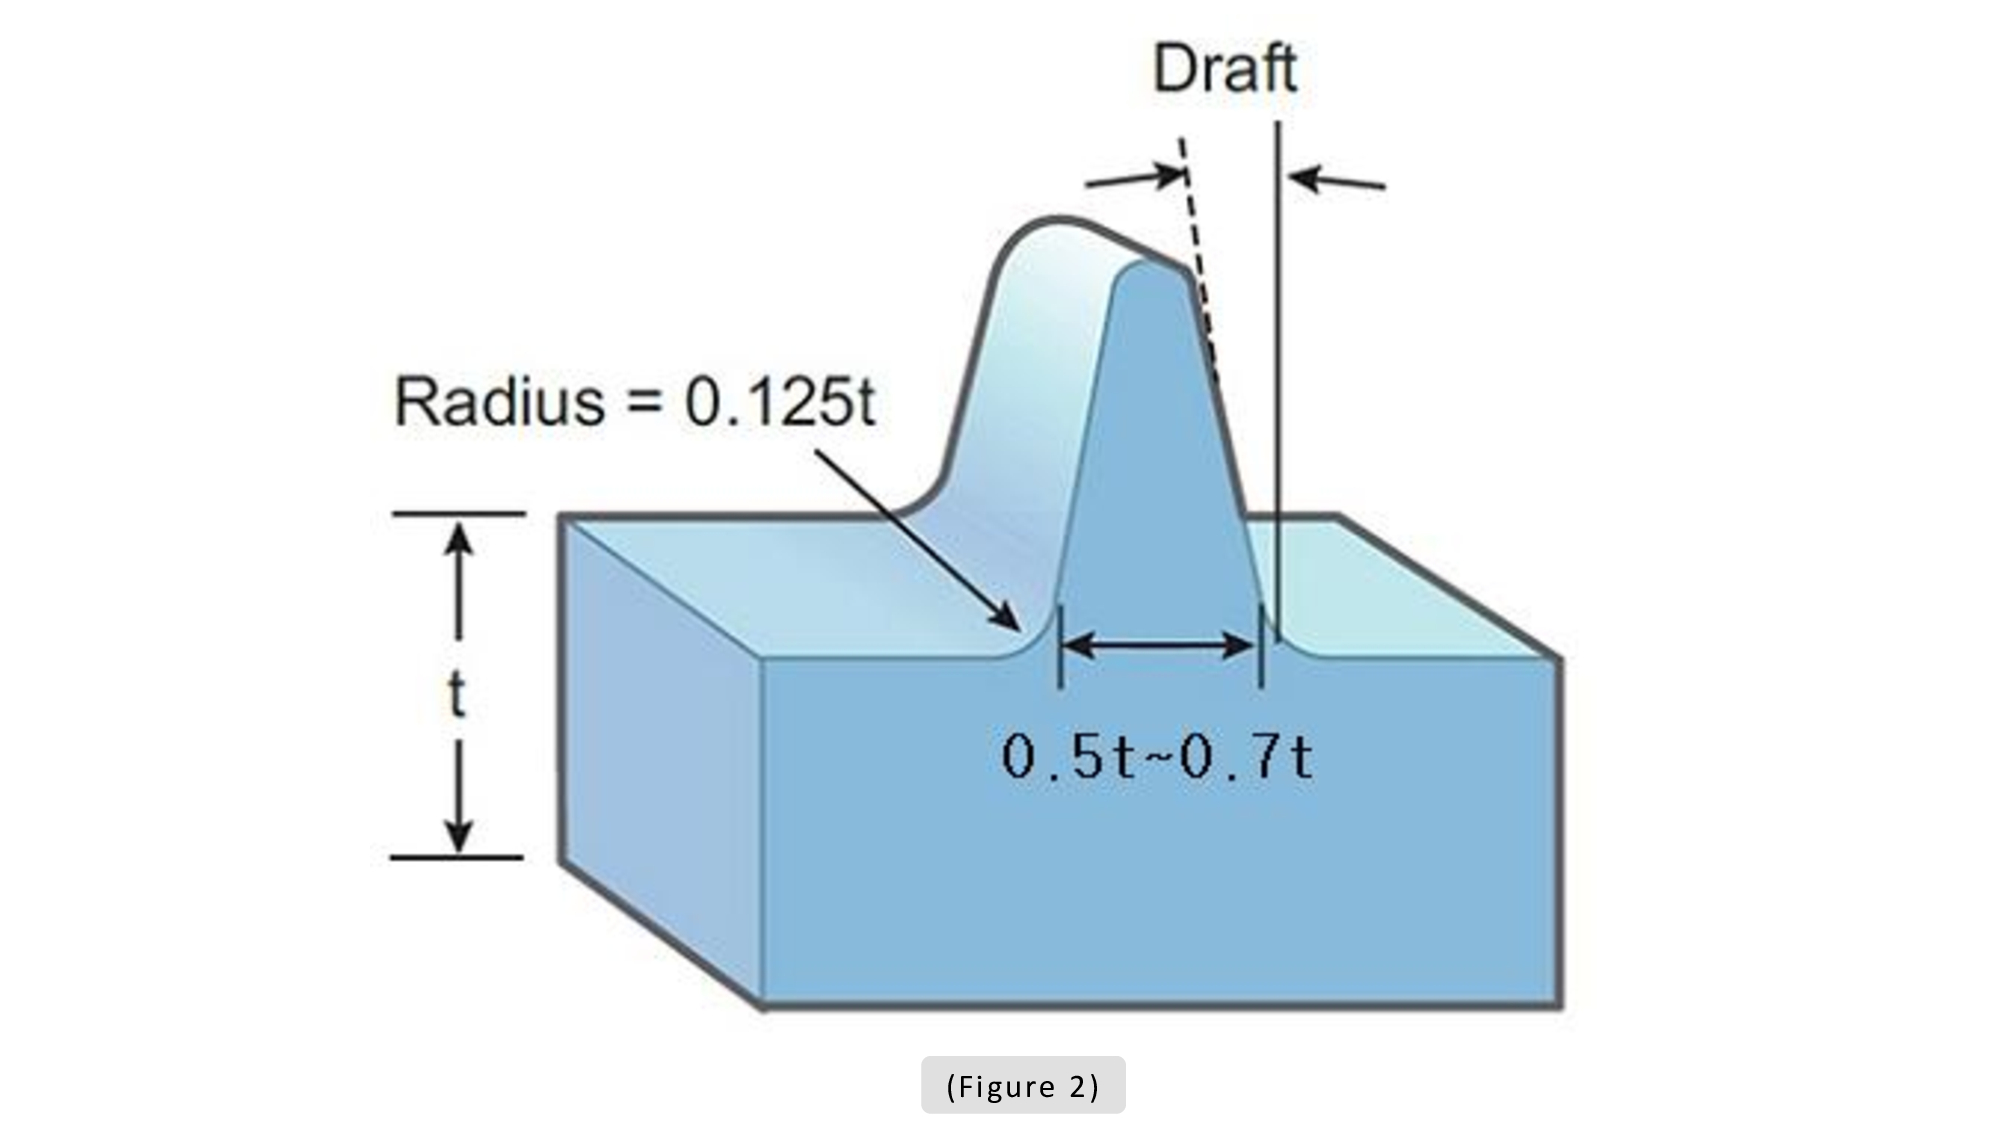
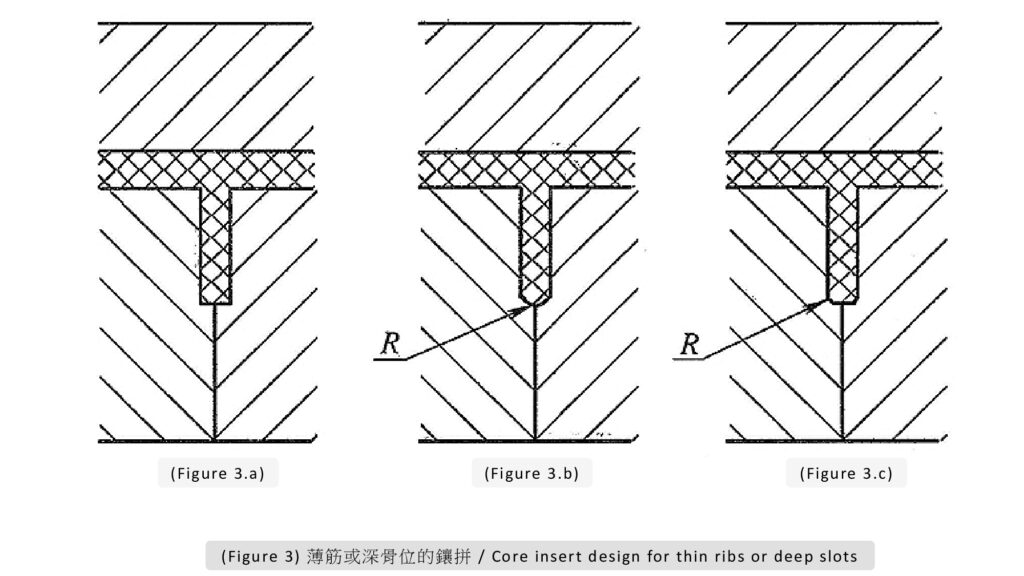
對於高度或深度≥10mm的薄筋和深骨位(深筋位)零件,為了加工和排氣的方便,必須採用鑲拼零件成型,如(Figure 2)所示。加強筋要做脫模斜度的,大端尺寸不得大於壁厚的0.7倍。底部(小端)形狀通常有三種(Figure 3)。
- (a) 底部是直面,不導半徑為R的角,如(Figure 3.a)所示。
- (b) 底部做半圓角,底部整個倒半圓角,一般如(Figure 3.b)所示。
- (c) 底部兩邊倒半徑為R的角,中間有一段直邊,約0.5mm,如(Figure 3.c)所示。
不管是哪種情況,加強筋都宜從中間鑲拼,以便於拋光及加工加強筋兩邊的脫模斜度。
5. 尖、薄鋼位的鑲拼要點
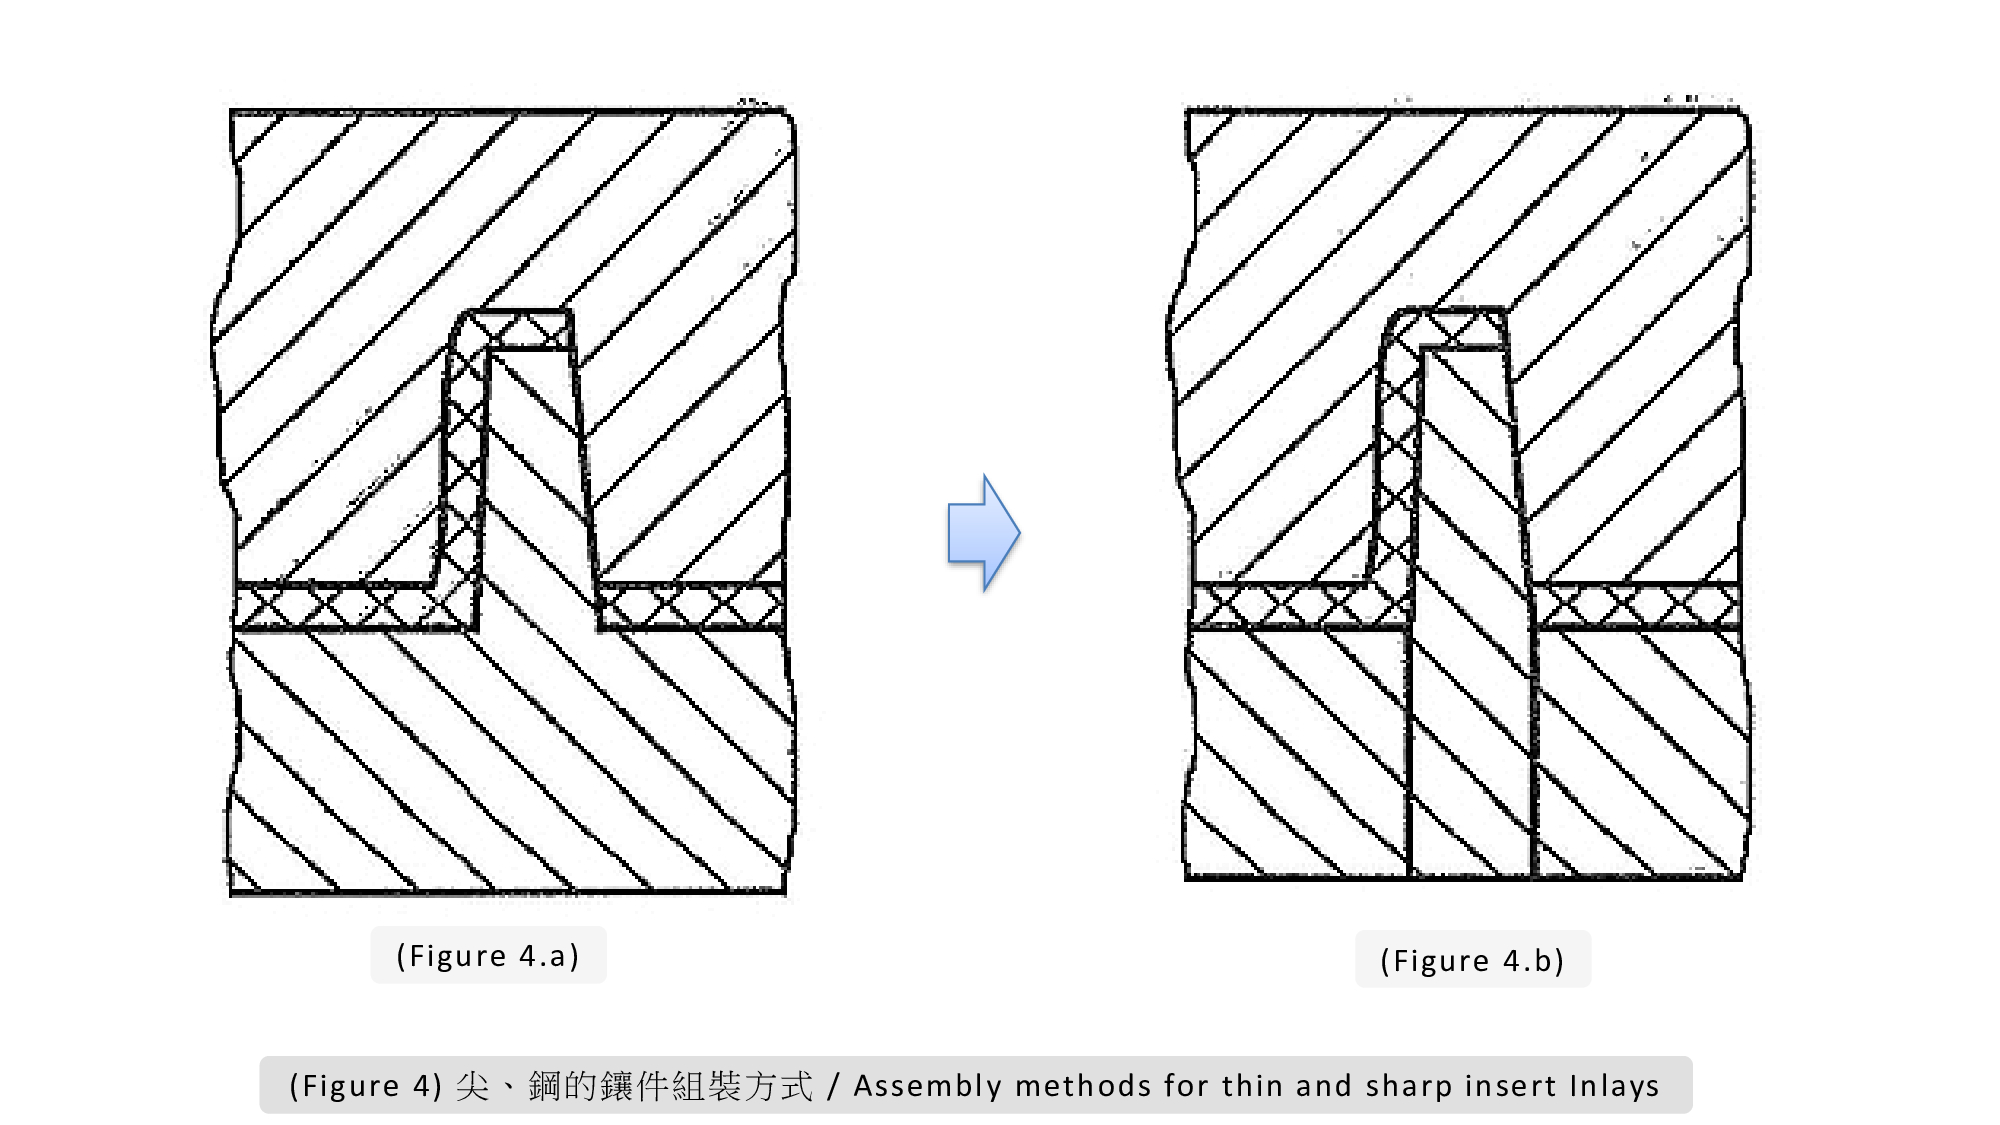
在製品的細小結構處,如果存在薄鋼、尖鋼或應力集中點,設計時應將此處設計成鑲拼結構,以消除應力集中點,減小疲勞損壞,也有利於對鑲件進行熱處理而提高強度,且方便鑲件損壞後進行更換,如(Figure 4)所示。
6. 細長芯子或鑲件的對插防止變形
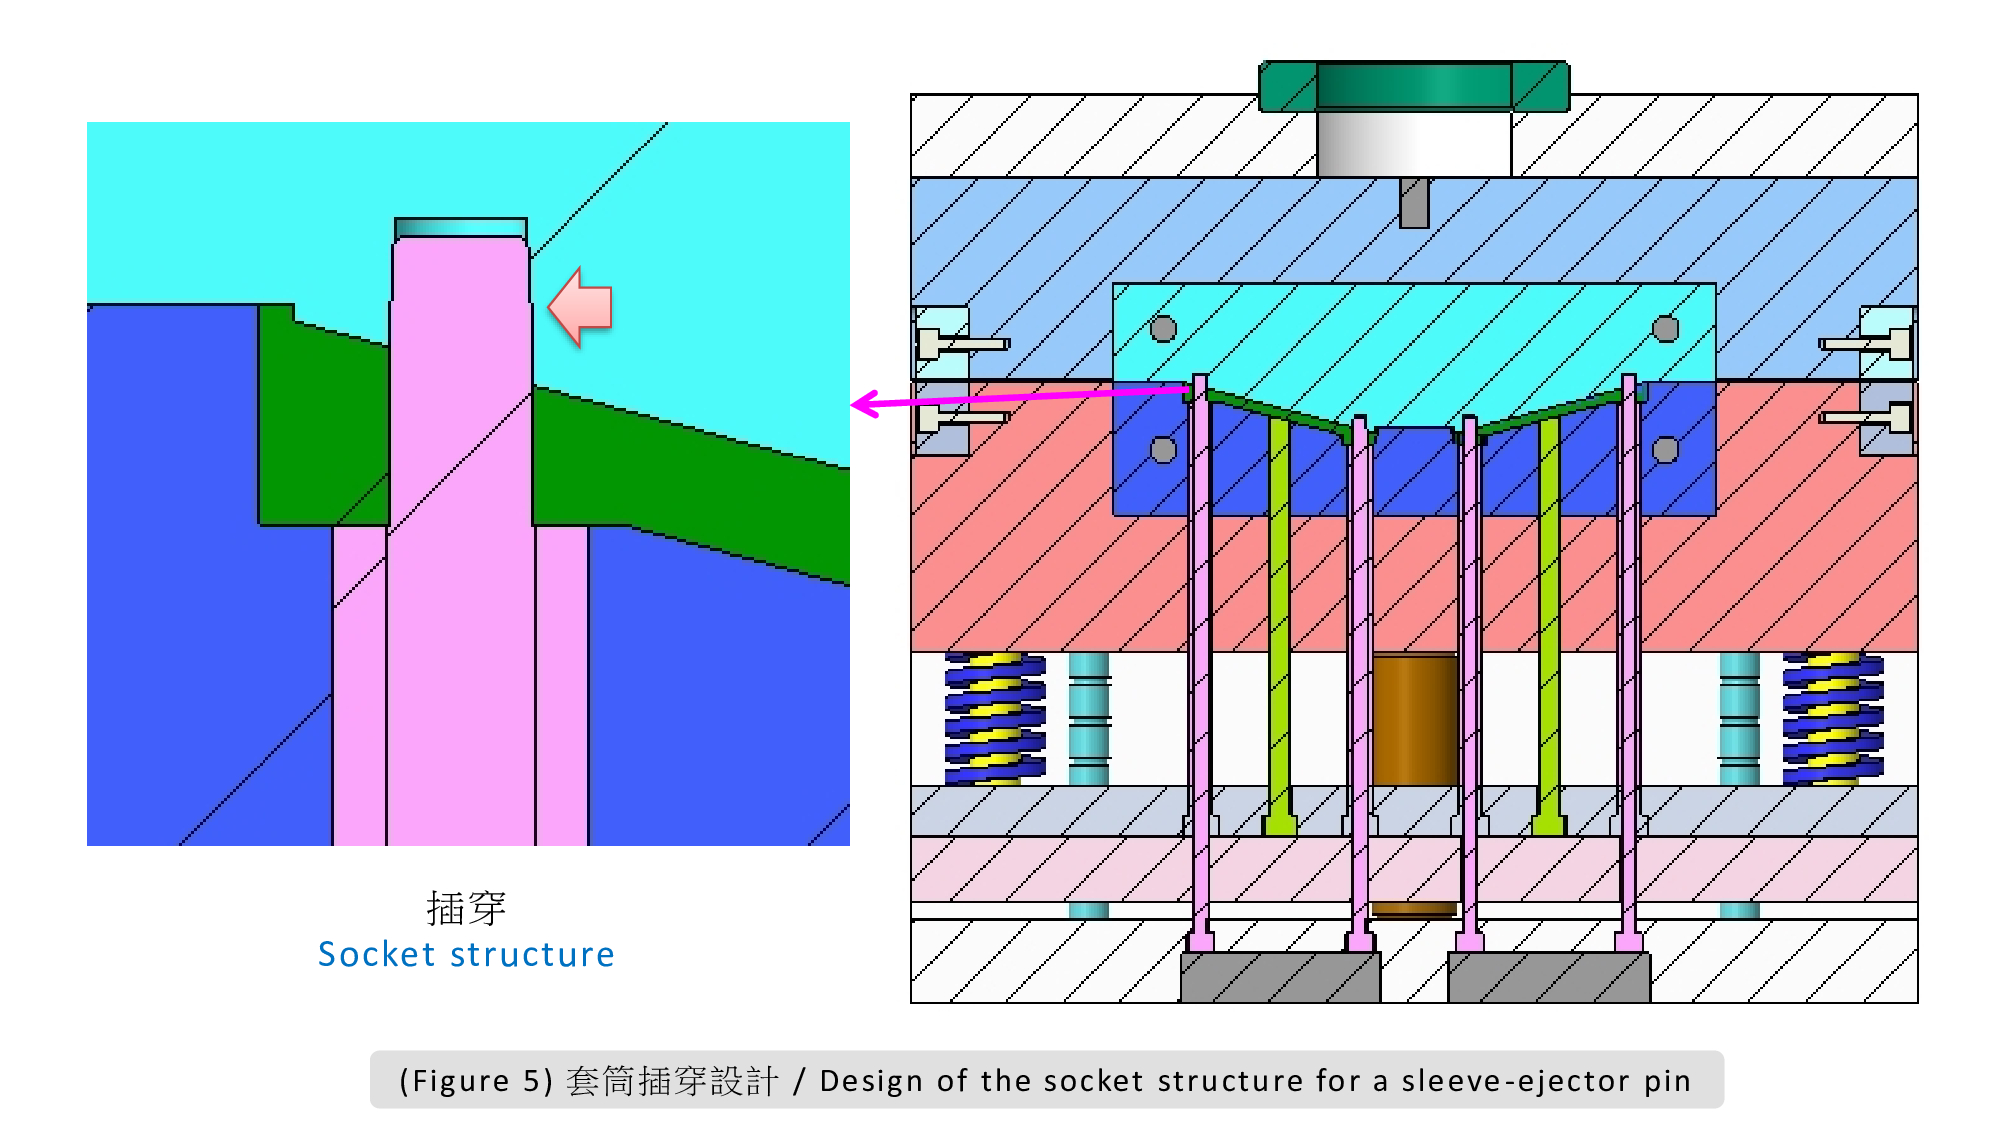
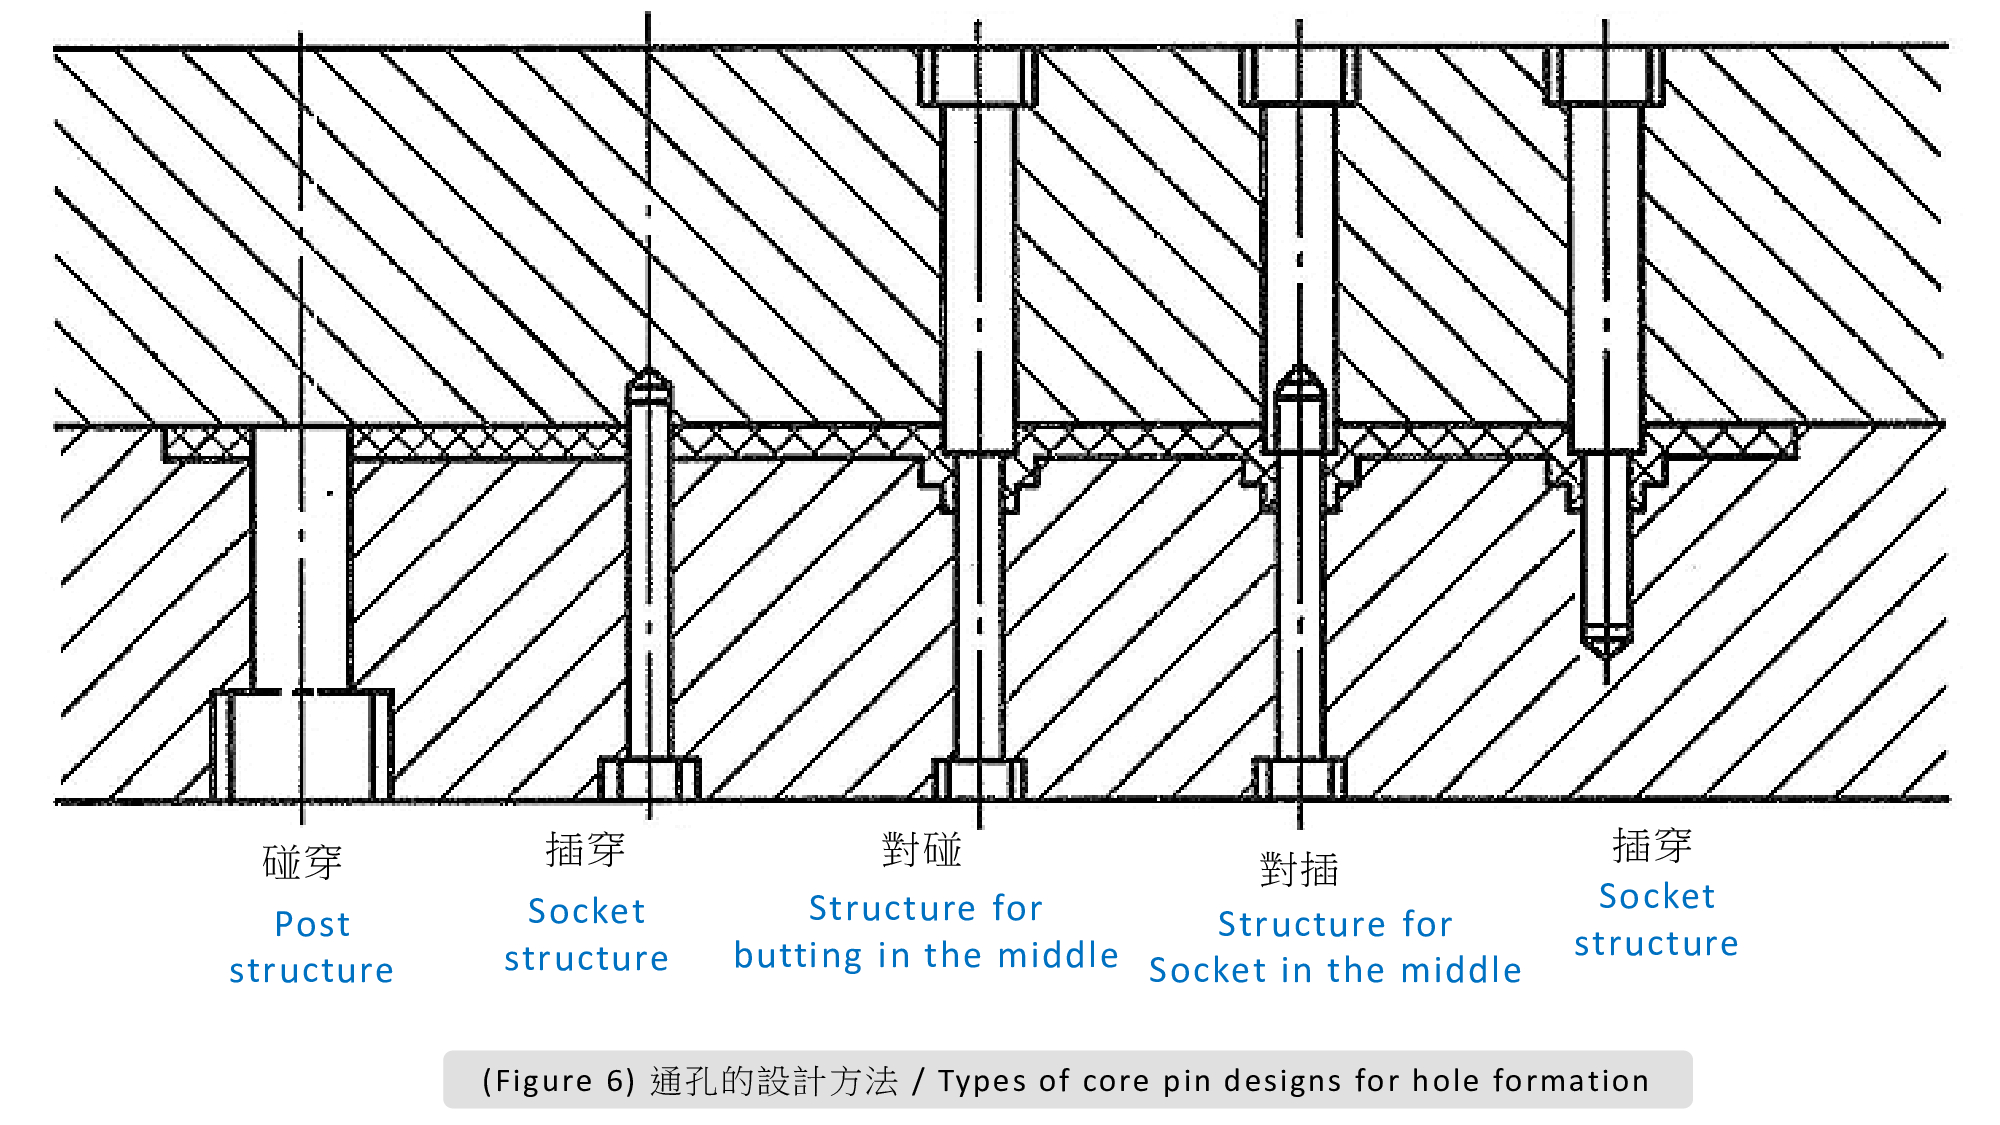
成型圓孔一般採用圓形鑲件,除稱鑲針(芯子),鑲針一般選用標準件,如頂針等,以方便損壞後更換。通孔的成形有碰穿和插穿兩種方法。碰穿時封膠面和開模方向大致垂直,插穿時熔體密封面和開模方向大致平行(Figure 5)。如果是台階孔,還有對碰、對插和插穿三種方式,如(Figure 6)所示。
7. 延伸閱讀
(7-1) 射出模具鑲件與排氣入子-影片播放清單
射出模具中的鑲件與排氣入子,除了影響模具加工與組裝,也與成型品質密切相關。以下的影片內容將介紹鑲件的設計方式、應用目的,以及排氣入子的結構與配置重點,幫助了解如何改善困氣、燒焦、充填不良等常見射出成型問題,提供模具設計與實務應用參考。
(7-2) 模具的排氣及引氣設計-影片播放清單
模具排氣與引氣設計常會搭配入子、鑲件結構進行規劃,透過分模面、鑲件間隙及排氣入子建立氣體排出通道。以下的影片內容介紹射出模具中入子鑲件與排氣設計的應用方式,並說明如何改善困氣、燒焦、短射與充填不良等成型問題,提升產品品質與成型穩定性。
8. 參考文獻及資料下載
(8-1) 解壓縮密碼與檔案內容
資料與圖檔下載位置,以及壓縮檔解壓縮密碼,請點選以下連結取得;資料裡面有哪些檔案內容可參考下方影片說明。
● 壓縮檔裡的檔案內容


